Außenecken auf Flachdächern mit FPO-Formteilen abdichten
Schritt-für-Schritt-Anleitungen für den Umgang mit Kunststoffdachbahnen von Sika (Teil 2) Foto: Sika Deutschland CH AG & Co KG
 Foto: Sika Deutschland CH AG & Co KG
 Foto: Sika Deutschland CH AG & Co KG
 Foto: Sika Deutschland CH AG & Co KG
 Foto: Sika Deutschland CH AG & Co KG
 Foto: Sika Deutschland CH AG & Co KG
Die Abdichtung von Außenecken ist auf Flachdächern, die mit Kunststoffdachbahnen abgedichtet sind, eine sensible Detailaufgabe, weil unterschiedliche Ebenen, Bewegungen und Spannungen aufeinandertreffen. Fehler in der Ausführung können schnell zu Undichtigkeiten führen. Abhilfe schaffen hier vorgefertigte Formteile von Sika.
Für die Ausbildung von Ecken stehen unterschiedliche „Sarnafil“-Formteile zur Verfügung: Neben Formteilen für 90°-Ecken, Innen- oder unregelmäßige Eckbereiche gibt es spezielle Varianten für Sondergeometrien. Die vorgefertigten Elemente aus FPO-Material sind mit allen „Sarnafil“-Abdichtungsbahnen kompatibel, ermöglichen eine gleichbleibende Qualität, sollen handwerkliche Fehlerquellen reduzieren und die Verarbeitung beschleunigen. Gerade bei Außenecken sorgt die definierte Geometrie der Formteile dafür, dass sich Materialspannungen minimieren und kritische Übergänge sicher abdichten lassen.
Sorgfältige Vorbereitung ist entscheidend
Für die Nahtüberdeckung sollte der abgeschrägte Bereich der Bahnen in der Nahtbreite das Zehnfache der Materialstärke betragen
Foto: Sika Deutschland CH AG & Co KG
Vor der Verlegung werden sowohl die Dachbahn als auch das Formteil im Nahtbereich gründlich mit „Sarnafil T Prep“ gereinigt und vorbereitet. Bei stärkeren Verschmutzungen kommen ergänzend intensivere Reinigungsmittel zum Einsatz. Das Abschrägen der T-Stöße im Überlappungsbereich der Bahnen ist wichtig, um eine gleichmäßige Nahtüberdeckung zu erreichen und Undichtigkeiten zu vermeiden. Der abgeschrägte Bereich sollte dabei in der Nahtbreite das Zehnfache der Materialstärke betragen und es sollte ein Überstand von mindestens 5 und maximal 10 mm Länge verbleiben. Durch diese Maßnahmen lässt sich eine homogene, dauerhaft dichte Verschweißung erzielen.
Formteil exakt positionieren und fixieren
Im nächsten Schritt wird das Außeneck-Formteil passgenau auf die vorbereitete Ecke gelegt. Entscheidend ist dabei eine spannungsfreie Lage ohne Rumpf- und Faltenbildung. Zunächst wird das Formteil zur Fixierung im Eckbereich beziehungsweise in der Kehle punktuell angeheftet, um die anschließende Verschweißung zu erleichtern und ein Verrutschen während der Verarbeitung zu verhindern. Gleichzeitig ist so eine letzte Korrektur der Lage möglich.
Verschweißen vom Eckpunkt nach außen
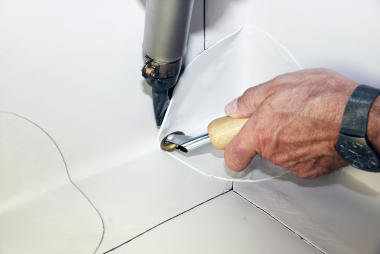
Bei der thermischen Verschweißung wird das Formteil mit der Anschluss- bzw. Flächenbahn verbunden
Foto: Sika Deutschland CH AG & Co KG
Danach werden die angrenzenden Anschlussbahnen an das Bauteil herangeführt und verschweißt. Dabei ist darauf zu achten, die Überlappungsbereiche sauber vorzubereiten und vollständig durchzuschweißen. Besonders wichtig ist eine wellen- und rumpffreie Ausbildung der Anschlussbahnen, insbesondere im Übergang von der horizontalen Fläche zur Attika. Die Schweißnahtbereiche müssen sauber und frei von Verunreinigungen (etwa durch Klebstoff) sein, um die Qualität der Schweißverbindung nicht zu beeinträchtigen. Die eigentliche Abdichtung erfolgt durch thermische Verschweißung, wodurch das Formteil final mit der Anschluss- bzw. Flächenbahn verbunden wird.
Der Schweißvorgang verläuft nach außen bzw. nach oben und verhindert Lufteinschlüsse oder Materialüberschüsse
Foto: Sika Deutschland CH AG & Co KG
Der Schweißvorgang beginnt stets im sensiblen Eckbereich und verläuft von dort nach außen beziehungsweise nach oben, um zu verhindern, dass sich Luft einschließt oder Materialüberschüsse im Eckbereich stauen. Das mit einem Handschweißgerät erwärmte Material wird mit einer Andrückrolle aus Teflon kraftschlüssig verbunden. Ein konstanter Anpressdruck und eine gleichmäßige Schweißbewegung sind Voraussetzungen für eine homogene Nahtausbildung und qualitativ hochwertige Verarbeitung, erkennbar an einer kleinen, gleichmäßigen Schweißraupe.
Nahtkontrolle als abschließender Schritt
Im Anschluss an die Schweißarbeiten folgt die Kontrolle sämtlicher Nähte. Nach der optischen Prüfung, ob eine gleichmäßige Schweißraupe vorhanden ist, wird die Naht mit einem etwa 5 mm breiten Schraubendreher mit abgerundeten Kanten (keine Prüf- oder Reißnadeln) unter leichter Druckausübung mechanisch kontrolliert, um eventuelle Fehlstellen frühzeitig zu erkennen. Ein zusätzlicher Schältest kann helfen, die Qualität der Verschweißung zu überprüfen. Dabei muss die durchgehende Verschweißung eine Mindestbreite von 2 cm aufweisen.
Fazit
Die Verarbeitung von Außenecken mit „Sarnafil“-FPO-Formteilen bietet Vorteile hinsichtlich Sicherheit, Qualität und Effizienz. Durch die Kombination aus industriell vorgefertigten Komponenten und einer klar strukturierten Verlegeabfolge lassen sich auch komplexe Eckdetails zuverlässig abdichten. Entscheidend sind dabei eine sorgfältige Vorbereitung, eine präzise Positionierung sowie eine fachgerechte Verschweißung mit kontrollierter Nachprüfung. Werden diese Schritte eingehalten, entsteht eine dauerhaft dichte, visuell saubere Lösung – selbst in den anspruchsvollen Eckbereichen von Dächern mit Kunststoffabdichtungsbahnen. Auf der Sika-Website gibt es verschiedene Videos zur Verarbeitung von „Sarnafil“-Kunststoff-abdichtungsbahnen, von der Handverschweißung bis hin zur Detailausbildung. Die Videos sind zu finden unter www.sika.de/tutorials-flachdach.
AutorRoland Stulier ist Leiter der Anwendungstechnik und Funktionssicherung bei der Sika Deutschland CH AG & Co KG.